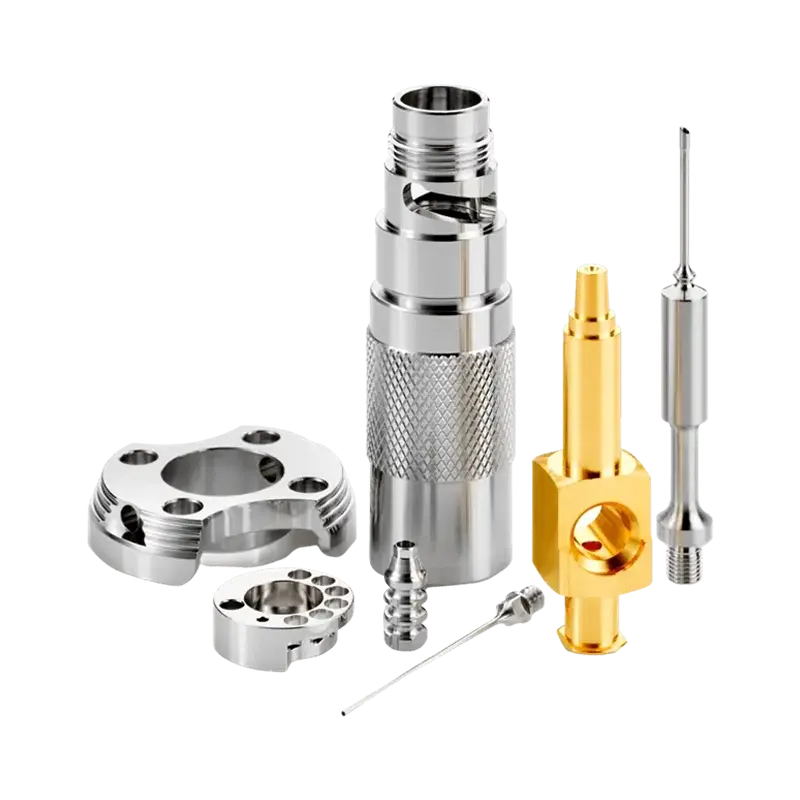
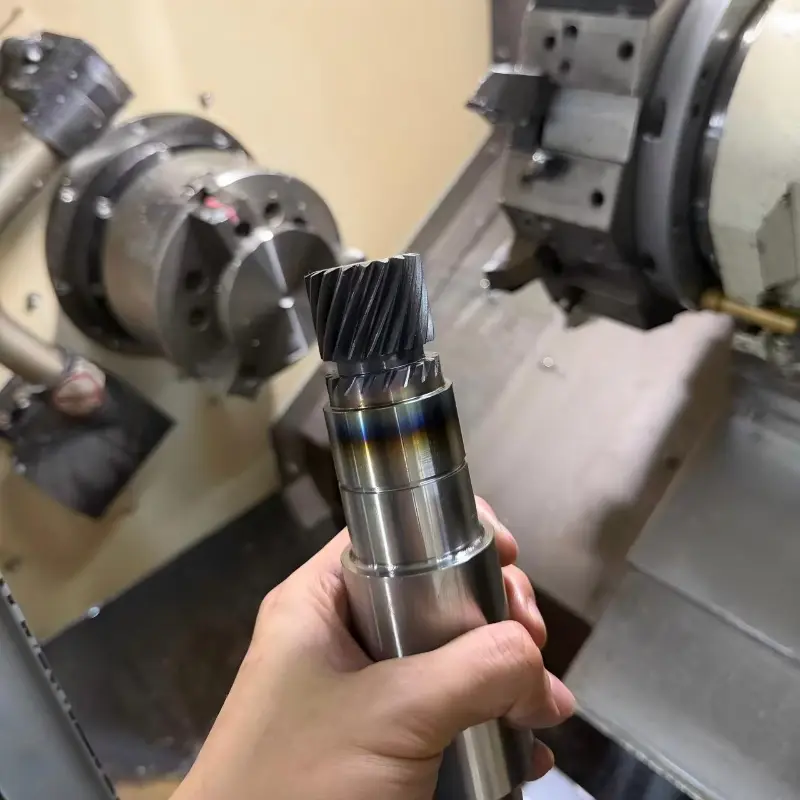
Att välja enmetallgjutningrutten innebär mer än att identifiera en metall och skapa en form. Delarnas geometri, väggövergångar, inre hålrum, dimensionskrav, produktionsvolym, bearbetningstillägg och serviceförhållanden påverkar alla resultatet. Denna guide förklarar hur vanliga processer skiljer sig åt, vad som ska inkluderas i en teknisk ritning, hur man förutser kvalitetsrisker och när sekundär bearbetning eller ytbehandling är nödvändig. Det är avsett att hjälpa ingenjörs-, inköps- och tillverkningsteam att bedöma en komponent som en komplett produktionsuppgift snarare än som en form ensam.
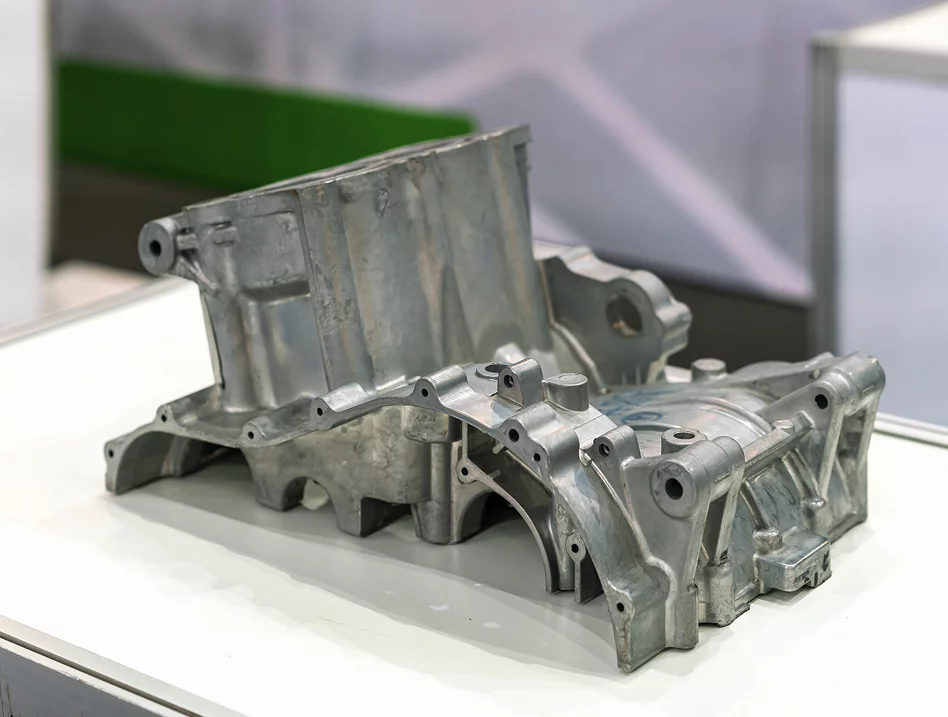
Välj ett avsnitt för att gå till detaljerna
Gjutning bildar en komponent genom att smält metall riktas in i en formhålighet och låta den stelna. Kaviteten återger den avsedda formen, medan de valda legerings- och stelningsförhållandena påverkar komponentens struktur och egenskaper. Beroende på vägen kan formen vara gjord av förbrukningsbar sand, ett keramiskt skal eller en återanvändbar metallform.
För en anpassad komponent börjar ingenjörsarbetet innan metall hälls. Ritningen ska beskriva formen och de egenskaper som är viktiga vid service. Tillverkningsteamet överväger sedan formkonstruktion, metallflöde, matning under stelning, borttagning från formen och eventuella operationer som behövs efter gjutning.
Granska geometri, funktionella ytor, legeringskrav, monteringsgränssnitt och inspektionskriterier.
Välj processen, designa formsystemet och planera hur den smälta metallen fyller och matar hålrummet.
Ta bort grindar och överflödigt material, utför specificerade bearbetningar eller behandlingar, inspektera sedan kritiska egenskaper.
Etapperna ansluter till varandra. Ett hål som ska borras efter gjutning behöver ett tydligt referenspunkt och tillräcklig bearbetningsmån. En tätningsyta kan kräva en tätare finish än en icke-funktionell ytteryta. En invändig passage kan påverka både formdesign och inspektionsåtkomst. Att ta itu med dessa punkter tidigt hjälper till att förhindra en design som är lätt att rita men svår att tillverka konsekvent.
Olika processer rymmer olika kombinationer av storlek, form, ytdetaljer, legering, repeterbarhet och verktygsmetod. Ingen enskild väg är idealisk för varje komponent. Den bästa jämförelsen börjar med detaljens funktionella behov och kontrollerar sedan om varje process kan bilda den erforderliga geometrin och uppfylla ritningskraven.
Sandgjutning använder en sandbaserad form, som vanligtvis bryts isär för att frigöra den stelnade delen. Den kan passa stora hus, maskinbaser, pumpkomponenter, ventilkroppar och geometrier som skulle vara svåra att ta bort från en permanent form. Kärnor kan bilda inre håligheter eller passager. Yttillståndet och dimensionskonsistensen som kan uppnås beror på formsystemet, legeringen, delstorleken och processkontroller, så kritiska gränssnitt kan behöva bearbetas.
Investeringsgjutning bildar vanligtvis ett keramiskt skal runt ett mönster som tas bort innan hällning. Det är användbart för detaljerade former, böjda passager och komponenter där flera funktioner måste integreras i en enda geometri. Rutten kan minska mängden material som måste tas bort från vissa former, men designen måste fortfarande ta hänsyn till legeringsbeteende, sektionsförändringar, efterbehandlingsbehov och de toleranser som krävs för funktionella egenskaper.
Pressgjutning tvingar smält metall till en återanvändbar metallform. Det övervägs vanligtvis för aluminium, zink och utvalda andra icke-järnlegeringar där komponentens geometri och planerade produktionsmönster passar verktygen. Processen kan producera detaljerade former i en repeterbar takt, men stansåtkomst, drag, skiljelinjer, utkastning och väggens enhetlighet kräver tidig uppmärksamhet. Val av legeringar och maskin begränsar också vilka processvarianter som är lämpliga.
| Behandla | Övervägs ofta för | Designpunkter att granska |
|---|---|---|
| Sandgjutning | Stora delar, höljen, komplexa kaviteter, en rad järn- och icke-järnlegeringar | Kärnplacering, formåtkomst, sektionsövergångar, bearbetningstillägg, ytkrav |
| Investeringsgjutning | Detaljerad geometri, relativt intrikata funktioner, formade komponenter med begränsad åtkomst för bearbetning | Skal- och mönsterbegränsningar, lokal tjocklek, legeringslämplighet, kritiska dimensioner, ytbehandling |
| Pressgjutning | Repeterbara icke-järnhaltiga delar med geometri anpassad till en återanvändbar form | Drag, avskiljningslinje, utkastning, väggkonsistens, stansåtkomst, produktionskrav |
En jämförelse bör även omfatta de operationer som följer efter mögelstadiet. En del som behöver flera precisionshål, gängade hål eller plana tätningsytor kan kräva omfattande bearbetning oavsett hur väl den ursprungliga formen är utformad. För dessa komponenter, utvärdera gjutvägen och bearbetningsplanen tillsammans istället för att behandla dem som separata beslut.
Materialvalet bör börja med miljön där komponenten kommer att fungera. Belastningar, temperatur, korrosionsexponering, slitage, vätskekontakt, viktgränser och sammanfogningskrav kan peka mot olika legeringsfamiljer. Valet påverkar också smältbeteende, formkompatibilitet, stelning, bearbetbarhet och de tillgängliga ytbehandlingarna.
För enmetallgjutningprojekt är ett materialnamn enbart inte en fullständig specifikation. En ritning eller teknisk översikt bör identifiera den erforderliga graden där den är känd och beskriva eventuella relevanta prestandakriterier. Om flera kvaliteter är tekniskt möjliga, jämför dem med komponentens driftsförhållanden istället för att endast välja med en bred etikett som stål eller aluminium.
| Materialfamilj | Allmänna egenskaper | Frågor att lösa under urvalet |
|---|---|---|
| Aluminiumlegeringar | Väljs ofta där lägre komponentmassa och användbar värmeledningsförmåga är viktiga | Vilket betyg krävs? Vilka belastningar, temperaturer, korrosionsexponering och bearbetningsfunktioner gäller? |
| Rostfritt stål | Används där korrosionsbeständighet och mekanisk prestanda är viktiga, beroende på kvalitet och miljö | Vilka medier kommer att kontakta delen? Är den valda kvaliteten lämplig för driftsmiljön och sammanfogningsmetoden? |
| Kolstål | Finns i kvaliteter som används för ett brett spektrum av strukturella och industriella komponentkrav | Vilken styrka eller seghet behövs? Är värmebehandling eller skyddande ytbehandling specificerad? |
| Legerat stål | Legeringselement och värmebehandling kan stödja specifika krav på styrka, härdbarhet eller slitage | Vilket betyg och vilket skick krävs? Vilken inspektion och eftergjutningsbehandling är nödvändig? |
En legerings egenskaper garanterar inte i sig att en färdig komponent uppfyller alla krav. Gjutvägen, delens geometri, lokala stelningsbeteende, värmebehandling, bearbetning och inspektion påverkar alla det slutliga resultatet. När delen har säkerhetsrelaterade eller tryckhaltiga uppgifter, specificera tillämpligt materialtillstånd och acceptanskriterier istället för att förlita sig på en generisk legeringsbeskrivning.
Om specifikationen ännu inte är fast, ge tillverkaren tillräckligt med sammanhang för att diskutera lämpliga alternativ: driftstemperatur, typ av belastning, exponering för vätskor eller kemikalier, förväntat slitage och gränssnitt med närliggande delar. En teknisk diskussion kan sedan fokusera på praktiska avvägningar utan att förlora ur sikte på komponentens huvudsakliga syfte.
Design för tillverkningsbarhet kopplar CAD-modellen till hur formen tillverkas, fylls, öppnas och inspekteras. En visuellt kompakt design kan skapa tunga sektioner, otillgängliga håligheter eller abrupta övergångar som komplicerar stelningen. Genom att granska dessa funktioner innan verktyget bestäms ger teamet en möjlighet att revidera geometrin samtidigt som ändringar förblir praktiska.
Stora skillnader i snitttjocklek kan göra att områden svalnar med olika hastighet. Tunga korsningar kan förbli varma längre än intilliggande väggar, vilket skapar förhållanden som uppmuntrar krympningsrelaterade defekter. Där konstruktionen tillåter, bibehåll någorlunda konsekvent väggtjocklek, blanda övergångar och överväg att ta bort onödiga fasta massor. Lämplig geometri beror på process, legering och komponentdimensioner, så generiska numeriska regler bör inte ersätta en ritningsspecifik granskning.
Rundade övergångar kan förbättra metallflödet och minska plötsliga förändringar i sektionen. De kan också minska spänningskoncentrationerna under drift, beroende på lastvägen. En radie bör väljas med funktionella spelrum och bearbetningsåtkomst i åtanke; den får inte störa sammankopplingskomponenter eller skapa ett oönskat tjockt område där väggar möts.
Draft är en lätt avsmalning som hjälper ett mönster eller gjutning att släppa från formen eller formen. Mängden som behövs beror på processen, ytdjup, textur, material och verktygsarrangemang. Permanenta stansar kräver också en fungerande öppningsriktning, utkastningsstrategi och avskiljningslinjens placering. Interna passager kan behöva kärnor, och varje kärna lägger till design- och tillverkningsöverväganden. Identifiera vilka ytor som måste förbli fria från skiljemärken eller utstötningsbevis så att dessa krav kan beaktas under verktygskonstruktionen.
Alla ytor behöver inte samma dimensionskontroll. Markera hål, monteringsytor, tätningsområden, gängade egenskaper och gränssnitt som bestämmer passform eller funktion. Bearbetningstillåten bör vara tillräcklig för den avsedda operationen samtidigt som man undviker ett onödigt tjockt borttagningsskikt som kan exponera diskontinuiteter under ytan. Ritningen ska identifiera referenser och geometriska samband så att inspektionen kan bedöma delen på samma sätt som den monteras eller används.
Dessa kontroller är centrala förmetallgjutningdesign eftersom geometrin påverkar mer än utseendet på den gjutna delen. Det påverkar också hur tillförlitligt formen fylls, hur komponenten stelnar, om den kan tas bort utan skador och hur lätt kritiska dimensioner kan göras senare.
Kvalitetsplanering för en metallgjutkomponent bör kopplas till dess funktion och de defekter som kan påverka den. En allmän visuell kontroll kan avslöja ytojämnheter, men den kan inte bevisa frånvaron av interna diskontinuiteter. På samma sätt bekräftar en dimensionell inspektion uppmätt geometri, inte varje aspekt av materialintegritet. Inspektionsmetoder bör väljas för att svara på definierade acceptansfrågor.
| Skick | Vad det kan tyda på | Varför delens design är viktig |
|---|---|---|
| Porositet | Gasrelaterade hålrum eller kaviteter associerade med fyllning, mögelförhållanden eller stelning | Kan vara viktigt nära tryckgränser, tunna väggar, bearbetade ytor eller högt belastade sektioner |
| Krympning | Tomrum eller osunda områden där metallkontraktion inte matades tillräckligt under stelningen | Tjocka korsningar och isolerade heta områden kan kräva uppmärksamhet i geometrin och utfodringsplanen |
| Felkörning eller kall stängning | Ofullständig fyllning eller ett otillräckligt möte av metallfronter | Långa tunna vägar, smala detaljer och komplexa flödesvägar kan vara mer utmanande att fylla |
| Inklusioner | Oönskat icke-metalliskt eller annat främmande material i gjutgodset | Acceptans beror på plats, storlek, specifikation och komponentens servicekrav |
| Distorsion | Formförändringar under kylning, frisättning, hantering eller efterföljande behandling | Långa spännvidder, asymmetri och ojämn sektionsfördelning kan påverka dimensionsstabiliteten |
Visuell undersökning kan identifiera ytdiskontinuiteter, blixt, skador och uppenbara efterbehandlingsproblem. Dimensionell mätning kontrollerar definierade storlekar och geometriska samband mot ritningen. Beroende på material, geometri och acceptansplan kan andra metoder såsom radiografisk, ultraljuds- eller penetranttestning övervägas. Ingen enskild metod svarar på varje fråga; testval bör ta hänsyn till defekttyp, plats, åtkomst, material och den erforderliga nivån av förtroende.
För komponenter med tryck, strukturella eller säkerhetsrelaterade uppgifter, bekräfta tillämplig standard, inspektionsomfattning och acceptanskriterier innan produktionen påbörjas. Ange om kravet gäller för rågjutningen, efter värmebehandling, efter bearbetning eller för den färdiga delen. Detta undviker oklarheter när samma egenskap utvärderas i olika tillverkningsstadier.
Den gjutna formen är ofta en utgångspunkt snarare än slutförutsättningen. Gjutning kan bilda yttre konturer och inre egenskaper, medan bearbetning för utvalda ytor eller hål till de dimensioner som behövs för montering och drift. Rätt ordningsföljd beror på vilka ytor som måste vara noggranna, hur detaljen kommer att placeras under bearbetningen och om värmebehandling eller ytbehandling kan ändra dess dimensioner.
CNC-fräsning, svarvning, borrning, borrning och gängning kan användas där ritningen kräver specificerade dimensioner, planhet, position, gängor eller ytfinish. Gjutdesignen bör lämna tillräckligt med lager för dessa operationer och tillhandahålla referenser som kan lokaliseras upprepade gånger. Undvik att anta att varje yta ska bearbetas: onödig bearbetning kan göra installationen mer komplex och kan ta bort material från områden som bara behöver en gjuten finish.
Vissa legeringar eller applikationer kräver värmebehandling för att uppnå ett specificerat materialtillstånd. Lämplig cykel beror på betyg, sektionsstorlek, fastighetsmål och tillämpliga tekniska krav. Behandling kan också påverka förvrängning och slutliga dimensioner, så kritiska bearbetningssteg och inspektionspunkter bör sekvenseras därefter.
Ytbehandling kan användas för att hantera korrosionsexponering, utseende, slitage, renhet eller andra funktionella behov. Rätt metod beror på baslegeringen och servicemiljön. Ange önskad finish och de områden som ska behandlas, inklusive eventuella ytor som måste maskeras eller skyddas. Om en beläggning ändrar en monterad dimension, bör den effekten inkluderas i toleransplanen.
Integrerad produktionsplanering är särskilt användbar när en komponent behöver en kombination av gjutning, bearbetning, värmebehandling, ytbehandling och dimensionsinspektion. En samordnad plan klargör när varje krav gäller och minskar risken att upptäcka en konflikt efter att en operation redan är genomförd.
En fullständig information hjälper en tillverkare att utvärdera komponenten snarare än att gissa på den avsedda användningen. En 3D-modell visar formen, men den kanske inte identifierar varje kritisk dimension, materialtillstånd, inspektionsregel eller efterbehandlingskrav. En ritning och stödanteckningar bör förklara de funktioner som måste kontrolleras och skilja väsentliga krav från detaljer som inte påverkar prestandan.
När du begär en tillverkningsgenomgång förmetallgjutning, organisera informationen i ett kompakt tekniskt paket:
Innan en rutt slutförs, anpassa efter avskiljningslinjens acceptans, djupgående, kärnkrav, bearbetningsmaterial, inspektionsåtkomst och de dimensioner som bestämmer montering. Om ritningen innehåller en tolerans som är snävare än vad funktionen kräver kan designteamet bedöma om det går att luckra upp. Omvänt, om en egenskap är väsentlig för tätning eller inriktning, måste dess betydelse vara synlig på ritningen och i inspektionsplanen.
Förändringskontroll spelar också roll. När en ritningsrevision ändrar en vägg, hål, datum eller material, kan effekten sträcka sig bortom den individuella egenskapen till verktyg, bearbetningsfixturer och inspektionsmetoder. Att hålla filversioner och godkännandestatus tydliga hjälper till att säkerställa att tillverkningsplanen följer den avsedda designen.
Tillämpning är en användbar utgångspunkt eftersom den förklarar varför geometrin och materialet spelar roll. Två delar med liknande ytterdimensioner kan behöva olika produktionsvägar när den ena håller vätsketrycket och den andra fungerar som ett icke-kritiskt skydd. Funktion bör vägleda prioriteringarna för material, väggsektioner, bearbetning, provning och efterbehandling.
Hus, ventilhus, huvar och beslag kan innefatta hålrum, portar, flänsytor och gängade anslutningar. Definiera tryckrelaterade krav, tätningsytor, väggområden som ska förbli sunda efter bearbetning och den inspektion som behövs för den avsedda servicen. En gjutväg bör övervägas vid sidan av bearbetningsplanen eftersom de slutliga portarna och tätningsgränssnitten kan produceras i sekundära operationer.
Maskinramar, konsoler, stöd och ställdonkomponenter kan prioritera styvhet, inriktning, monteringsförhållanden, vibrationsbeteende eller vikt. Ritningen ska tydligt identifiera monteringsdatum och gränssnitt med andra komponenter. För detaljer med långa spännvidder eller asymmetrisk geometri, diskutera distorsion och hur komponenten kommer att hållas under bearbetning och mätning.
Dessa applikationer spänner över en mängd olika driftsförhållanden. Vissa komponenter är i första hand strukturella; andra upplever värme, cyklisk belastning, korrosion eller krävande tätningskrav. Den korrekta processen kan inte väljas enbart från branschmärkningen. Den bör följa den specifika legeringen, geometrin, inspektionsbehoven, produktionskontexten och kriterierna för funktionell acceptans.
Över applikationer är den starkaste utgångspunkten en tydlig beskrivning av vad komponenten måste göra och vilka funktioner som avgör framgång. Den informationen gör det möjligt att utvärdera processbegränsningar, identifiera designförändringar värda att diskutera och samordna rågjutningen med alla nedströmsoperationer.
Dessa svar täcker vanliga tekniska och inköpsfrågor som uppstår när man planerar en anpassad gjutkomponent.
Nej. Processer skiljer sig åt i storlek och geometri de kan ta emot, tillgängliga legeringar, tillverkade ytförhållanden, verktygskrav och dimensionsförmåga. Jämför kandidatrutter med komponentens funktionella egenskaper och de planerade nedströmsoperationerna.
Bearbetning kan behövas för exakta hål, gängor, plana ytor, tätningsytor, passningar eller positionsförhållande som den valda gjutvägen inte kan ge direkt till ritningskravet. Endast de nödvändiga områdena ska anges för bearbetning.
I många fall kan kärnor eller processspecifika verktyg bilda inre hålrum och passager. Genomförbarheten beror på passageform, väggtjocklek, åtkomst, kärnans stabilitet, rengöringsbehov och hur den färdiga delen kan inspekteras. Passagen bör ses över under designstadiet.
En aktuell 2D-ritning, en matchande 3D-modell, de specificerade legerings- eller driftskraven, kritiska toleranser, avsedd användning, efterbehandlingsbehov och inspektionskriterier ger ett användbart startpaket. Produktionssammanhang och revisionsstatus hjälper till att förtydliga tillverkningsplanen.
Identifiera egenskapen eller tillståndet som ska kontrolleras, tillämplig metod eller standard där den specificeras, tillverkningsstadiet och acceptanskriteriet. Visuella kontroller, dimensionsmätning och intern undersökning svarar på olika frågor och bör inte behandlas som utbytbara.
Bearbetning, värmebehandling och ytbehandling kan påverka dimensioner, yttillstånd, sekvens och inspektionsåtkomst. Att planera dem med den första gjutvägen hjälper till att undvika konflikter som otillräcklig bearbetning eller en beläggning som stör en monterad yta.
Dela ritning, materialkrav, kritiska dimensioner, driftsförhållanden och eventuella bearbetnings- eller efterbehandlingsbehov. En projektgranskning kan sedan fokusera på processlämplighet, tillverkningsbarhet och de kontroller som krävs för den färdiga komponenten.
Utforska funktionerna iBestProochkontakta oss för att diskutera din anpassade komponent.
Slutligt processval bör baseras på komponentritning, materialspecifikation, servicevillkor och överenskomna acceptanskriterier.
-